Otomotiv Gövde İmalatında Kullanılan Temel Birleştirme Teknikleri
Otomotiv endüstrisinde gövde imalatı, araç güvenliği, performansı ve dayanıklılığı için kritik öneme sahiptir. Modern araç gövdelerinin üretiminde, farklı malzemeleri bir araya getirmek için çeşitli birleştirme teknikleri kullanılır. Bu birleştirme teknikleri, hafiflik, mukavemet, korozyon direnci ve üretim maliyeti gibi faktörler göz önünde bulundurularak seçilir. Otomotiv gövde imalatında birleştirme teknikleri, sürekli gelişen malzeme bilimleri ve üretim süreçleriyle birlikte evrilmektedir.
Başlıca Birleştirme Yöntemleri
Direnç Nokta Kaynağı (Spot Kaynağı)
Direnç nokta kaynağı, iki veya daha fazla metal sacı, elektrotlar aracılığıyla yüksek akım ve basınç uygulayarak birleştiren geleneksel bir yöntemdir. Isı, metalin kendi direncinden kaynaklanır ve yerel bir erime bölgesi oluşturur.
- Avantajları: Yüksek üretim hızı, otomasyona uygunluk, düşük maliyet, geniş uygulama alanı.
- Dezavantajları: Elektrot aşınması, farklı malzeme kalınlıklarında zorluklar, çok katmanlı birleştirmelerde sınırlamalar.
Ark Kaynağı (MIG/MAG)
Metal İnert Gaz (MIG) ve Metal Aktif Gaz (MAG) kaynağı, sürekli beslenen bir tel elektrot ve koruyucu gaz kullanılarak yapılan bir yöntemdir. Bu teknik, özellikle daha kalın malzemelerin veya yapısal bileşenlerin birleştirilmesinde tercih edilir.
- Avantajları: Yüksek kaynak hızı, iyi penetrasyon, farklı pozisyonlarda kaynak yapabilme yeteneği.
- Dezavantajları: Isı girdisi nedeniyle distorsiyon riski, koruyucu gaz gereksinimi.
Lazer Kaynağı
Lazer kaynağı, yüksek yoğunluklu odaklanmış bir lazer ışını kullanarak malzemeyi eriten ve birleştiren hassas bir yöntemdir. Özellikle yüksek mukavemetli çelikler ve alüminyum alaşımları gibi modern otomotiv malzemelerinde yaygınlaşmaktadır.
- Avantajları: Düşük ısı girdisi, minimum distorsiyon, yüksek hız, dar ve derin kaynak dikişleri.
- Dezavantajları: Yüksek başlangıç maliyeti, hassas fikstürleme gereksinimi.
Yapıştırıcılar (Yapıştırma)
Yapıştırma teknikleri, metal veya kompozit panelleri kimyasal bağlarla birleştirmek için kullanılır. Bu yöntem, özellikle farklı malzemelerin birleştirilmesi veya kaynak sonrası gerilimi azaltmak amacıyla tercih edilir. Genellikle diğer birleştirme teknikleriyle (hibrit birleştirme) birlikte kullanılır.
- Avantajları: Yüksek yorulma direnci, gerilim dağılımı, korozyon direnci, farklı malzemeleri birleştirme yeteneği.
- Dezavantajları: Kürlenme süresi, yüzey hazırlığı gereksinimi, sökme zorluğu.
Perçinleme
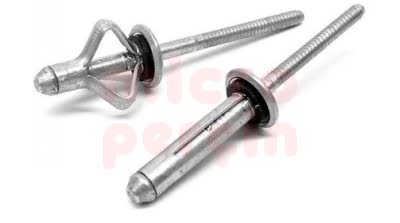
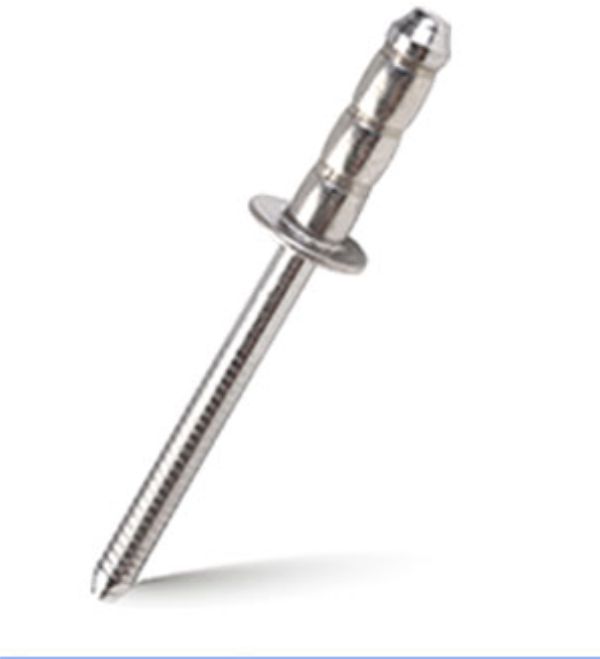
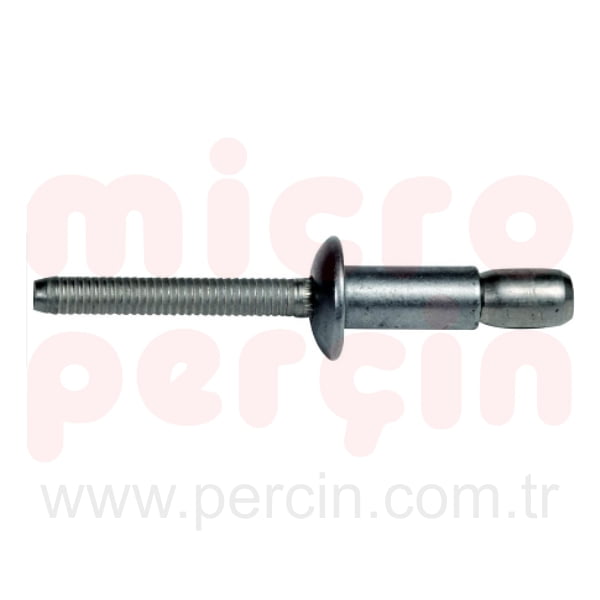
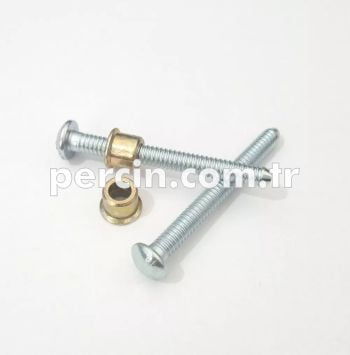
Perçinleme, iki veya daha fazla parçayı mekanik olarak birleştirmek için perçin adı verilen metal elemanların kullanıldığı bir yöntemdir. Özellikle havacılık ve bazı otomotiv uygulamalarında, kaynak yapılamayan malzemelerin birleştirilmesinde etkilidir.
- Avantajları: Farklı malzemeleri birleştirebilme, kolay kontrol, sökülebilirlik (gerektiğinde).
- Dezavantajları: Delik açma gereksinimi, ağırlık artışı, estetik kaygılar.
Kapatma (Clinching)
Kapatma, iki veya daha fazla metal sacı, önceden delik açmadan, özel bir zımba ve matris kullanarak deforme ederek mekanik olarak birleştiren bir soğuk şekillendirme işlemidir.
- Avantajları: Düşük enerji tüketimi, farklı malzemeleri birleştirebilme, kaynak dumanı olmaması.
- Dezavantajları: Sadece nispeten ince saclar için uygun, sınırlı çekme dayanımı.
Akış Delikli Vidalama (Flow Drill Screwing – FDS)
Akış delikli vidalama, yüksek hızda dönen özel bir vidanın sürtünme ısısı ile malzemede bir delik açıp diş açarak iki veya daha fazla malzemeyi birleştirmesini sağlayan bir yöntemdir. Özellikle alüminyum gibi hafif metallerin birleştirilmesinde popülerdir.
- Avantajları: Ön delik açma gereksinimi olmaması, farklı malzemeleri birleştirme, yüksek otomasyon potansiyeli.
- Dezavantajları: Yüksek takım aşınması, malzeme kalınlığı sınırlamaları.
Birleştirme Tekniği Seçimini Etkileyen Faktörler
Otomotiv gövde imalatında doğru birleştirme tekniğini seçerken birçok faktör göz önünde bulundurulur:
- Malzeme Türü ve Kalınlığı: Çelik, alüminyum, kompozitler gibi farklı malzemeler ve kalınlıkları, uygun tekniği belirler.
- Maliyet: Ekipman yatırımı, işçilik ve sarf malzeme maliyetleri.
- Performans Gereksinimleri: Mukavemet, yorulma direnci, korozyon direnci, çarpışma performansı.
- Üretim Hızı ve Otomasyon: Seri üretim hedefleri ve otomasyon seviyesi.
- Çevresel Etkiler: Enerji tüketimi, emisyonlar ve atık yönetimi.
Sonuç
Otomotiv endüstrisi, daha hafif, daha güvenli ve daha yakıt verimli araçlar üretmek için sürekli yenilik peşindedir. Bu hedeflere ulaşmada otomotiv gövde imalatında birleştirme teknikleri büyük rol oynamaktadır. Gelecekte hibrit birleştirme tekniklerinin (örn. nokta kaynağı + yapıştırma) daha da yaygınlaşması ve akıllı üretim sistemleriyle entegrasyonu beklenmektedir. Bu gelişmeler, araç gövdelerinin üretiminde hem maliyet etkinliğini hem de performansı artıracaktır.
Anahtar Kelime : Otomotiv Gövde İmalatında Birleştirme Teknikleri